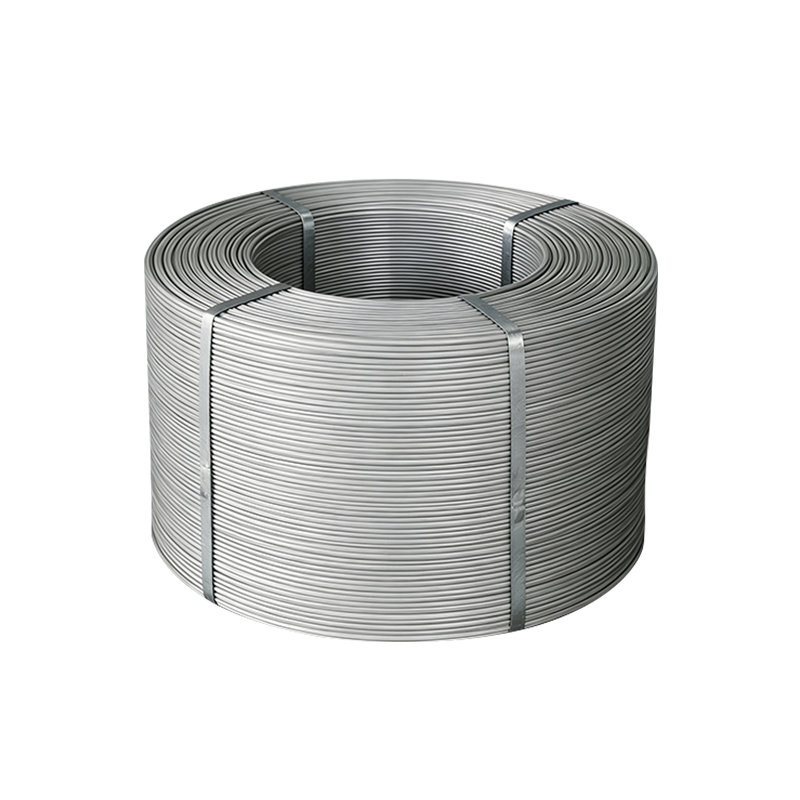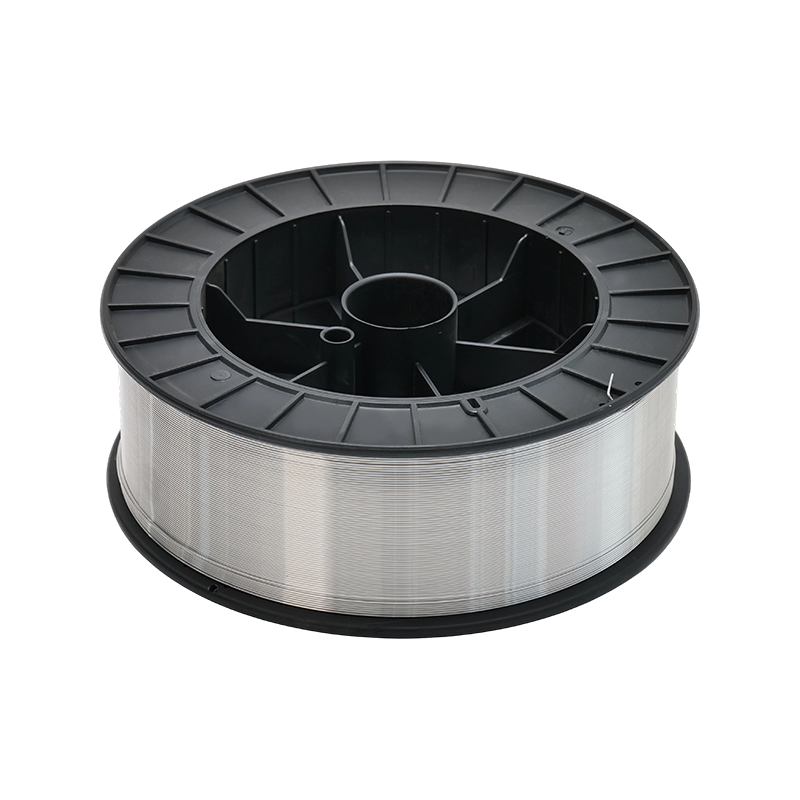


Aluminiowy drut MIG z zewnątrz wygląda prosto: szpula, warstwa jasnego drutu, etykieta. O tym, czy będzie dobrze działać, decyduje wszystko, co kryje się za etykietą – jaki stop, naciągnięty na jaką średnicę, nawinięty na jaką szpulę, w jaki sposób wyczyszczony i zapakowany dla jakiego klimatu. Duża część drutu opuszczającego nasz zakład w Guannan w ogóle nie jest pozycją katalogową; jest to specyfikacja uzgadniana z klientem, który dokładnie wie, do czego ma służyć łuk. Takie jest praktyczne znaczenie niestandardowego drutu MIG. Poniższe uwagi opisują decyzje, które zwykle dotyczą jednego z nich.
Co obejmuje „niestandardowe” zamówienie drutu MIG
Z naszego doświadczenia wynika, że istnieje sześć zmiennych w niestandardowej kolejności i tylko pierwsza z nich jest zwykle omawiana w początkowej wiadomości e-mail. W pozostałych pięciu znajduje się większość niespodzianek.
- Stop i temperament — na przykład ER5356 dostarczany w twardszym stanie do automatycznego podawania lub ER4043 do odlewów i prac naprawczych.
- Średnica i tolerancja — 0,8, 0,9, 1,0, 1,2 lub 1,6 mm, przy czym dopuszczalne odchylenie jest zapisane, a nie przyjęte.
- Odlew i helisa — jak bardzo drut wygina się po opuszczeniu szpuli, co decyduje o tym, czy wyląduje w rowku, czy obok niego.
- Stan powierzchni — resztki smaru ciągnącego, tlenki i wilgoć na powierzchni ujawniają się w postaci porowatości na długo przed tym, zanim ktokolwiek zacznie podejrzewać obecność gazu.
- Format szpuli i nawijanie — średnica szpuli, otwór, waga oraz to, czy warstwa jest nawijana losowo, czy precyzyjnie.
- Pakowanie i papierologia — środek pochłaniający wilgoć, torby barierowe, wzór palety, etykiety w Twoim języku i dokumenty testowe, których oczekuje Twoje stanowisko odbiorcze.
Inżynier ma tendencję do posiadania dwóch pierwszych; dwa ostatnie są własnością magazynu lub zespołu ds. jakości. Obydwa zestawy muszą znajdować się na tym samym arkuszu przed narysowaniem pierwszego zwoju.
Zacznij od metalu nieszlachetnego, a następnie wybierz wypełniacz
Wybór stopu prawie zawsze zależy od metalu macierzystego i warunków pracy, a nie odwrotnie. Profil 6xxx spawany pod kątem wyglądu zachowuje się zupełnie inaczej niż płyta 5083 spawana pod kątem wytrzymałości, mimo że oba zadania wyglądają podobnie pod hełmem. Poniższa tabela przedstawia logikę parowania, której używamy najczęściej, gdy klient wysyła rysunek zamiast numeru części.
| Stop wypełniający | Metale nieszlachetne zwykle pasują | Zachowanie w łuku | Typowy punkt wyjścia |
|---|---|---|---|
| ER1100 | 1050, 1060, 1090, 3003 | Najbardziej miękki i najbardziej przewodzący, najniższa wytrzymałość | Szyna zbiorcza, cienka blacha, złącza, które zostaną anodowane |
| ER4043 | Odlewy 6061-T6, 6063, 3003, Al-Si | Toleruje karmienie, gładka kulka, toleruje nieco niedoskonałe czyszczenie | Ogólna obróbka, prace remontowe, odlewy |
| ER5356 | 5083, 5086, 6061, 7005 | Wyższa wytrzymałość i plastyczność, mniejsza tolerancja na zanieczyszczenia | Konstrukcje transportowe, części morskie, zespoły anodowane |
| ER5183 | 5083, 5086 | Najwyższa siła ze wszystkich czterech, ostry łuk | Konstrukcje spawane o dużym obciążeniu |
Jeśli nadal mapujesz oceny na aplikacje, zapoznaj się z naszym przeglądem rodzaje drutu aluminiowego, właściwości i zastosowania spawalnicze omawia metalurgię stojącą za tym stołem bardziej szczegółowo. W przypadku zamówienia niestandardowego liczy się to, że najpierw ustala się gatunek, ponieważ z niego wynika średnica, stan i opakowanie.
Średnica, tolerancja i format szpuli
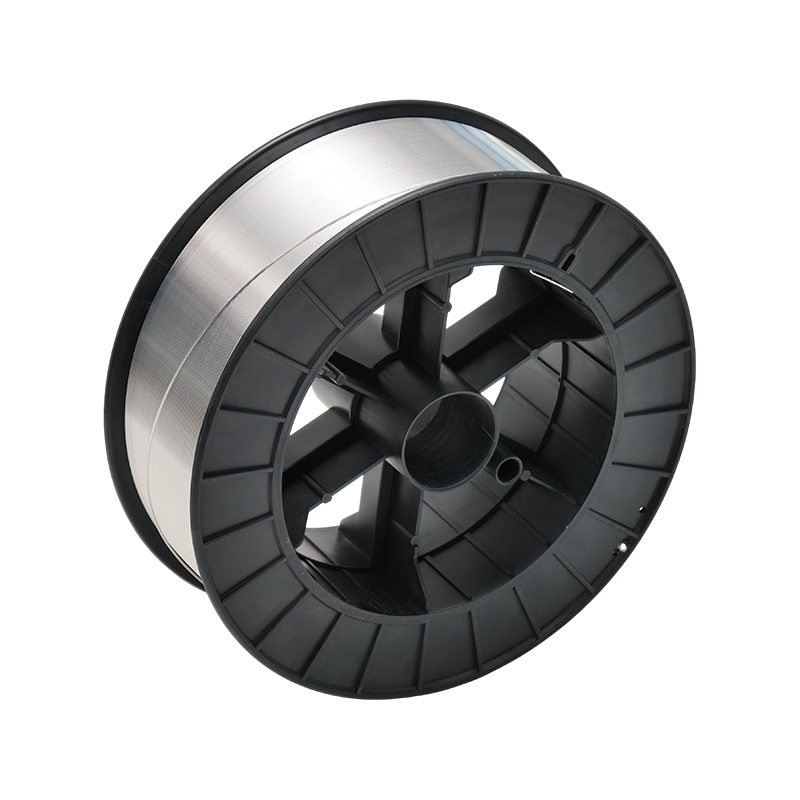 Niestandardowy drut MIG do spawania aluminium Dostarczany na zamówienie drut MIG do spawania łukiem argonowym elektrodą topiącą; przed złożeniem zamówienia sprawdź wymagania dotyczące gatunku i średnicy. Zobacz produkt →
Średnica zależy w równym stopniu od gęstości prądu, jak i od wypełnienia szczeliny. Drut o średnicy 1,2 mm jest niezbędny do pracy przy prądzie 200–350 A na grubszych odcinkach, natomiast drut o średnicy 0,8 i 1,0 mm nadaje się do pracy pulsacyjnej na cienkich blachach i złączach pozycyjnych, gdzie dopływ ciepła musi być niski. Tolerancja wokół tej wartości nominalnej jest tym, co faktycznie odczuwa robot: drut biegnący u góry opaski przesuwa się płynnie, drut u dołu może drgać i na obu może być umieszczony ten sam nadrukowany numer.
Cast i helix zasługują na własne zdanie. Za mały odlew i załamanie drutu w linerze; za dużo i oddala się od linii stawu przy zmianie odległości końcówki stykowej od roboczej. W przypadku ogniw zautomatyzowanych zwykle uzgadniamy wartość z integratorem klienta i ustalamy ją dla każdej szpuli w partii, zamiast traktować ją jako niekontrolowany produkt uboczny nawijania.
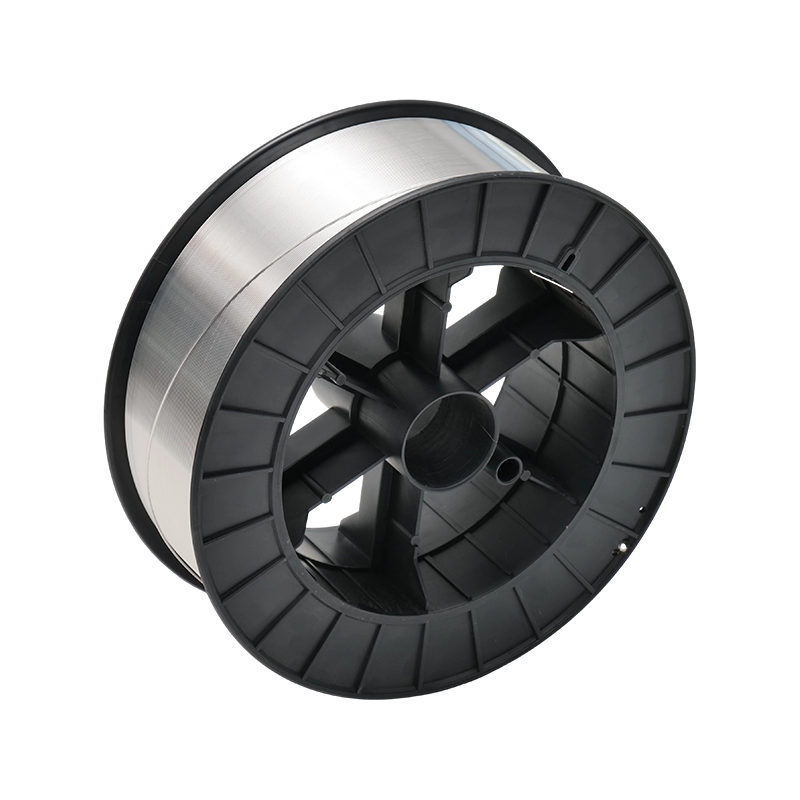
Format szpuli to sytuacja, w której dobry drut może nadal zawieść. Szpula o średnicy 300 mm z otworem o średnicy 50 mm, precyzyjnie nawinięta i pozbawiona punktów skrzyżowania, będzie pracować z dużą prędkością podawania drutu bez zacinania się drutu spowodowanego uwięzieniem drutu pod sąsiadem. Podaj nam podajnik, uchwyt szpuli i limit obciążenia, a następnie pakuj.
Pakowanie na wyjazd, nie tylko na półkę
Drut aluminiowy nie jest produktem delikatnym, ale jest reaktywny. Kontener przekraczający wilgotną porę roku może pozostawić słabo zapakowaną paletę z białą mgłą na zewnętrznej warstwie i jeziorkiem spawalniczym pełnym wodoru. Większość problemów rozwiązują folia barierowa, odmierzona ilość środka osuszającego i szpula, która nie opiera się bezpośrednio na drewnianej podłodze. Tam, gdzie zadanie wymaga rdzenia TIG pod wypełnieniem MIG, dopasowanie
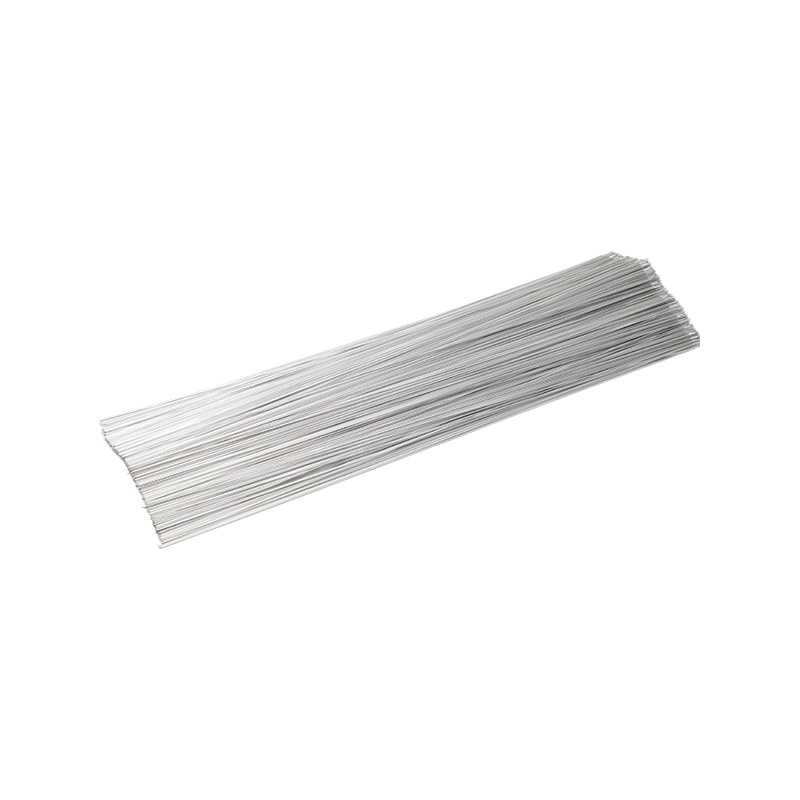 Niestandardowy drut TIG do spawania stopów aluminium Dostarczony na zamówienie drut TIG do spawania łukiem argonowym elektrodą nietopliwą, odpowiedni do prac wymagających odpowiedniego przejścia graniowego przed wypełnieniem MIG. Zobacz produkt →
jest ciągniony z tego samego stopu, więc oba przejścia zachowują spójność metalurgiczną.
Etykiety mają większe znaczenie, niż się wydaje. Numer części, stop, średnica, liczba wytopu, masa netto i typ szpuli w języku, który czytają operatorzy – to szczegóły, które zapobiegają zatrzymaniu linii. Nasz materiały spawalnicze z aluminium i stopów aluminium Właśnie z tego powodu asortyment jest pakowany według specyfikacji klienta, a zamówienia eksportowe są etykietowane, zanim dotrą do kontenera.
Karta specyfikacji, o którą prosimy
Kiedy klient przesyła w pełni pisemną specyfikację, wycena zajmuje jeden dzień, a nie tydzień. Jeśli budujesz go od zera, oto linie, które eliminują największe ryzyko:
- Gatunek metalu nieszlachetnego, grubość i przygotowanie złącza.
- Wypełniacz stopowy i temperament, zgodnie ze standardem, jaki powinien spełniać.
- Średnica nominalna i dopuszczalny zakres tolerancji.
- Limity odlewu i spirali lub konfiguracja podajnika i palnika, abyśmy mogli je zaproponować.
- Typ szpuli, średnica, waga i wzór nawoju.
- Wymagania dotyczące powierzchni — suche, wolne od smaru i w jaki sposób jest to weryfikowane.
- Pakowanie: liczba sztuk w kartonie, wysokość palety, środek pochłaniający wilgoć, język oznakowania.
- Dokumenty: certyfikat młyna, raport chemiczny i wszelkie deklaracje wymagane na Twoim rynku.
Wszystko poza tym — procedura spawania, preferowany dostawca opakowań, kod kolorystyczny na kołnierzu szpuli — jest mile widziane, ale osiem linii powyżej decyduje, czy pierwsza przesyłka nadaje się do użytku.
O jakie dowody jakości można rozsądnie prosić
Zapytaj dowolnego dostawcę, w jaki sposób sprawdzany jest drut pomiędzy rysowaniem a pakowaniem. W naszym zakładzie na każdym etapie produkcji przeprowadzana jest kontrola, a wyniki są umieszczane na etykiecie po numerze wytopu. Jeśli chodzi o system, otrzymaliśmy certyfikaty ISO 9001 w 2021 r., CE w 2022 r. i IATF 16949 w zakresie dostaw dla branży motoryzacyjnej w 2023 r. — to ostatnie jest powodem, dla którego nasza dokumentacja procesowa jest zwykle dłuższa, niż oczekuje tego generalny producent.
W przypadku samego produktu trzy kontrole mówią najwięcej: skład chemiczny w odniesieniu do gatunku, średnicy i stanu powierzchni na całej długości szpuli, a nie na końcach, oraz spoina testowa na złączu podobnym do Twojego. Wolelibyśmy wykonać spoinę testową na szpuli próbnej, niż wykryć niedopasowanie w mocowaniu klienta.
Najpierw próbki, tom drugi
Niestandardowy drut to rozmowa przed złożeniem zamówienia. Wyślij stop, średnicę, szpulę i zdjęcie złącza; poproś o próbkę nawiniętej szpuli zgodnie ze specyfikacją, którą zamierzasz kupić. Uruchom go na maszynie, która będzie go faktycznie używać, przy aktualnie ustawionej prędkości podawania drutu i sprawdź ścieg, poziom odprysków i porowatość ciętego odcinka. Jeśli coś wymaga korekty, jest to najtańszy moment na dokonanie korekty — sprawdzenie zakresu tolerancji na próbce kosztuje rozmowę telefoniczną, natomiast ta sama korekta po wyładowaniu kontenera kosztuje tydzień produkcji. Tak wolimy współpracować z nowymi klientami i zazwyczaj tak właśnie pierwsze zamówienie zamienia się w stałe.