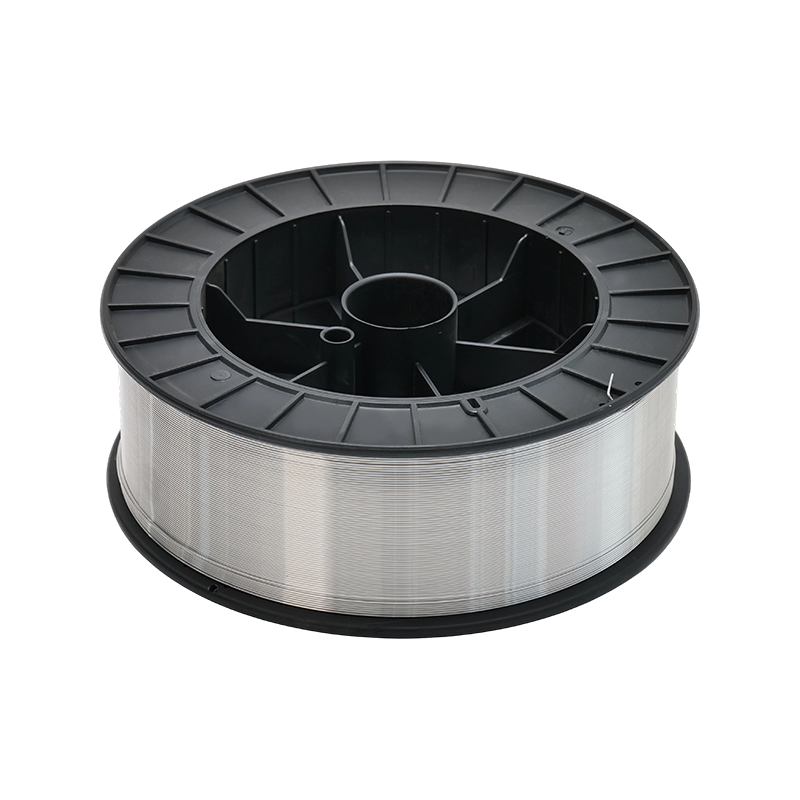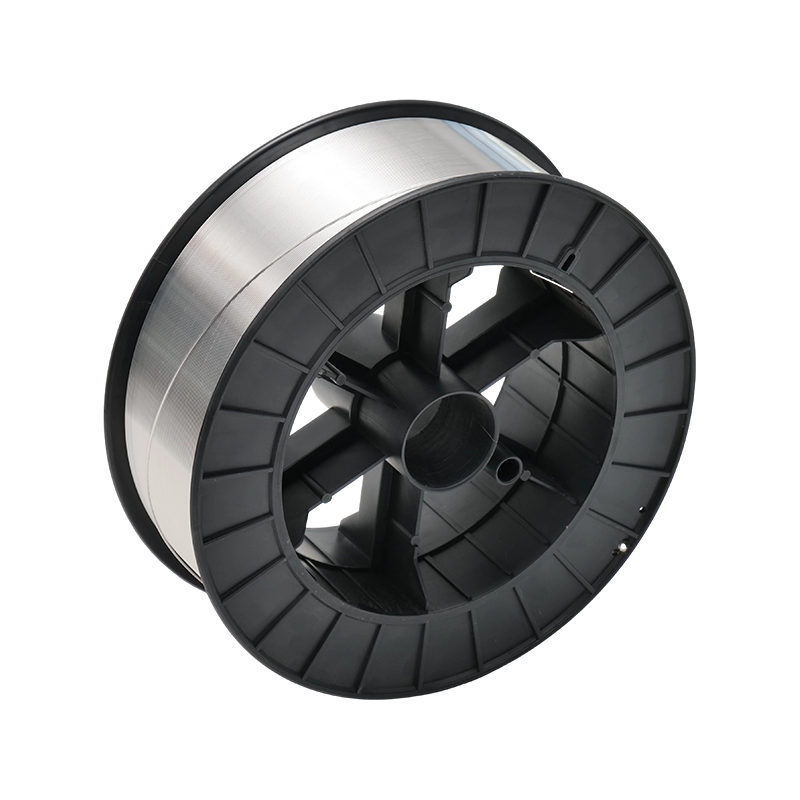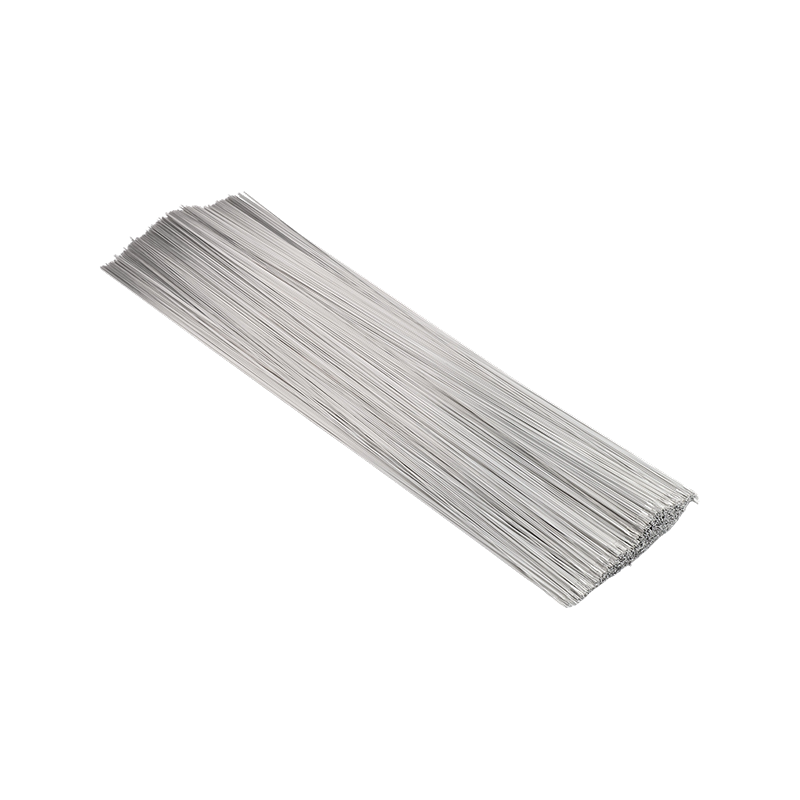


Drut spawalniczy ze stopu aluminium to jeden z tych materiałów eksploatacyjnych, który na półce wygląda prosto, a staje się znacznie ciekawszy w momencie, gdy spoina zaczyna porowatować, pękać lub źle się podawać. Drut to nie tylko metal wypełniający. Wpływa na stabilność łuku, kształt ściegu, odporność na korozję, wykończenie po spawaniu oraz na komfort pracy w warsztacie.
W tym przewodniku omówiono główne gatunki drutu, praktyczne różnice między spawaniem aluminium MIG i TIG oraz punkty wyboru istotne przy zakupie do produkcji, naprawy lub nowego projektu.
Co właściwie robi drut spawalniczy ze stopu aluminium
Podczas spawania aluminium drut dodatkowy staje się częścią złącza. Jego skład chemiczny musi współpracować ze stopem bazowym, środowiskiem pracy i procesem spawania. Drut, który pięknie spawa się na czystym arkuszu 6061, może nie być właściwym wyborem w przypadku odlewu, wspornika morskiego lub części anodowanej, która po wykończeniu musi pasować do koloru.
Średnica drutu, czystość powierzchni, nawinięcie szpuli i konsystencja każdej partii również mają znaczenie. Aluminium jest wrażliwe na tlenki i wilgoć, dlatego suchy, czysty drut o niezawodnym posuwie jest wart więcej niż mglista etykieta „premium”. W przypadku metody MIG drut musi płynnie przechodzić przez prowadnicę i uchwyt, bez załamań. W przypadku metody TIG odcinki proste powinny być czyste, wyraźnie oznaczone i łatwe w obsłudze na stole warsztatowym.
Główne stopnie, które zobaczysz w sklepie
Większość dyskusji na temat drutów spawalniczych ze stopów aluminium powraca do małej rodziny gatunków wypełniaczy. Każdy ma własną osobowość, a właściwy wybór zależy od tego, co musi zrobić spoina po zgaśnięciu łuku.
ER4043: Znany wypełniacz ogólnego przeznaczenia
ER4043 to wypełniacz aluminiowo-krzemowy zawierający około 5% krzemu. Zapewnia dobrą spawalność, kałużę płynu i rozsądną odporność na pękanie na gorąco w przypadku wielu stopów do obróbki cieplnej. Jest często używany do odlewów, ogólnej produkcji i prac naprawczych. Kompromisem jest niższa wytrzymałość niż w przypadku wypełniaczy magnezowych 5xxx i spoina, która po anodowaniu może ciemnieć lub reagować inaczej.
ER5356: Wytrzymałość i odporność na korozję
ER5356 to wypełniacz aluminiowo-magnezowy zawierający około 5% magnezu. Jest to powszechny wybór, gdy wymagana jest wyższa wytrzymałość, dobra odporność na korozję i lepsza reakcja na anodowanie. Działa dobrze na metalach nieszlachetnych 5xxx i 6xxx i jest szeroko stosowany w pracach morskich, transportowych i konstrukcyjnych. W przypadku niektórych odlewów może być mniej wyrozumiały niż ER4043, więc identyfikacja metalu nieszlachetnego nadal ma znaczenie.
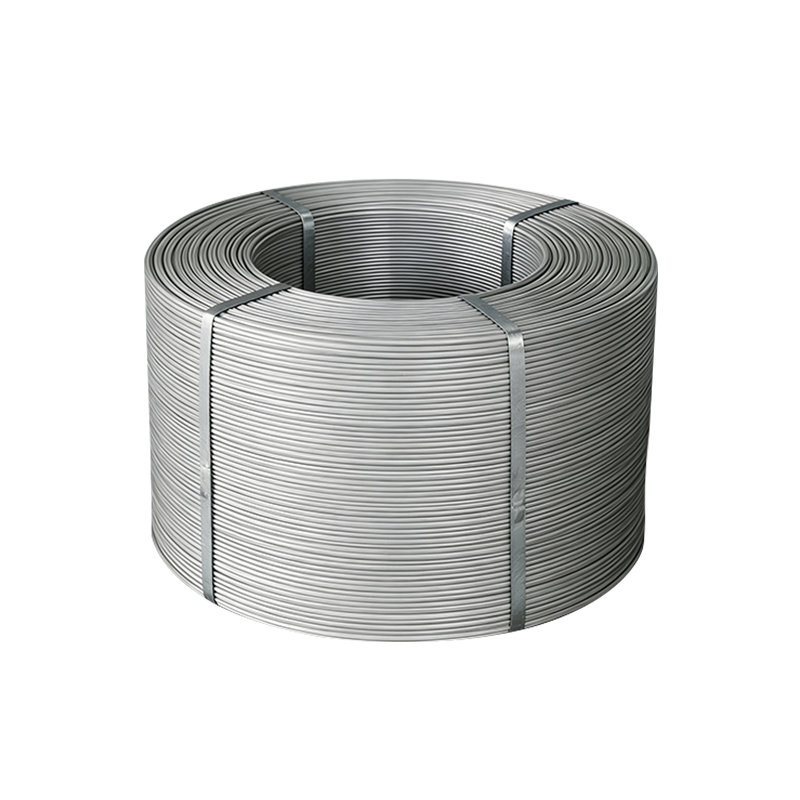 Drut ze stopu aluminium o wysokiej wytrzymałości AlMg6 Drut aluminiowy o wysokiej zawartości magnezu do zastosowań konstrukcyjnych, morskich i transportowych, charakteryzujący się dobrą odpornością na korozję złuszczającą i spawalnością. Zobacz produkt →
ER5183: Do wymagających prac morskich i ciężkich
ER5183 to kolejny wypełniacz na bazie magnezu, zwykle wybierany, gdy ważna jest wyższa wytrzymałość i wytrzymałość. Często kojarzone jest z produkcją statków i wytrzymałymi konstrukcjami aluminiowymi. Nie jest to uniwersalny zamiennik ER5356, ale może stanowić rozsądny krok naprzód, gdy oczekuje się, że złącze będzie przenosić obciążenia w środowisku korozyjnym.
ER4047: Wysoka zawartość krzemu do określonych zadań
ER4047 zawiera około 12% krzemu. Jego niższy zakres topnienia i wysoka płynność sprawiają, że jest przydatny do cienkich materiałów, lutowania twardego i niektórych sytuacji naprawczych, w których pomocna jest bardziej wyrozumiała kałuża. Jest to bardziej specjalistyczny wypełniacz niż domyślny wybór do ogólnego spawania konstrukcyjnego.
| Ocena | Rodzina stopów rdzeniowych | Typowa siła | Odporność na korozję | Wspólne dopasowanie |
|---|---|---|---|---|
| ER4043 | Al-5Si | Umiarkowane | Dobrze | Ogólna prefabrykacja, odlewy, naprawy |
| ER5356 | Al-5Mg | Wyżej | Bardzo dobrze | Prace morskie, konstrukcyjne, anodowane |
| ER5183 | Al-Mg-Mn | Wysoka | Bardzo dobrze | Złącza do zastosowań ciężkich i morskich |
| ER4047 | Al-12Si | Umiarkowane | Dobrze | Cienka blacha, lutowanie, naprawy specjalistyczne |
Jak dopasować drut do zadania
Zacznij od metalu nieszlachetnego, a nie katalogu przewodów. Sprawdź, czy część to 6061, 5052, 5083, 3003, stop odlewniczy lub coś nieznanego. Następnie zapytaj, co musi wytrzymać spoina: obciążenie, wibracje, mgła solna, środki czyszczące, anodowanie czy kontrola kosmetyczna.
Pozycja procesu również ma znaczenie. Drut, który przebiega dobrze płasko, może zachowywać się inaczej nad głową lub w pozycji pionowej. W przypadku prac produkcyjnych konsystencja i możliwość podawania mogą mieć równie duże znaczenie jak nominalny skład chemiczny. Warto sprawdzić także tolerancję średnicy, stan szpuli oraz to, czy drut jest w opakowaniu, w którym Twoje podajniki dobrze sobie radzą.
Kiedy porównujesz opcje, nasze materiały spawalnicze z aluminium i stopów aluminium asortyment jest zorganizowany wokół tych praktycznych różnic, a nie na jednym twierdzeniu „jeden przewód pasuje do wszystkich”.
MIG i TIG: dwa różne nawyki
Spawanie aluminium metodą MIG jest szybkie i wydajne, wymaga jednak czystego przygotowania i równomiernego podawania drutu. Drut aluminiowy jest bardziej miękki niż drut stalowy, więc stan wykładziny, naprężenie rolki napędowej i kąt pistoletu mają znaczenie. Kąt docisku pomaga utrzymać łuk przed kałużą, a stała prędkość jazdy zmniejsza ryzyko zimnego okrążenia lub nieregularnego osadzania. Osłona argonowa jest powszechna, natomiast mieszanki argonu i helu mogą być stosowane tam, gdzie potrzebny jest większy dopływ ciepła.
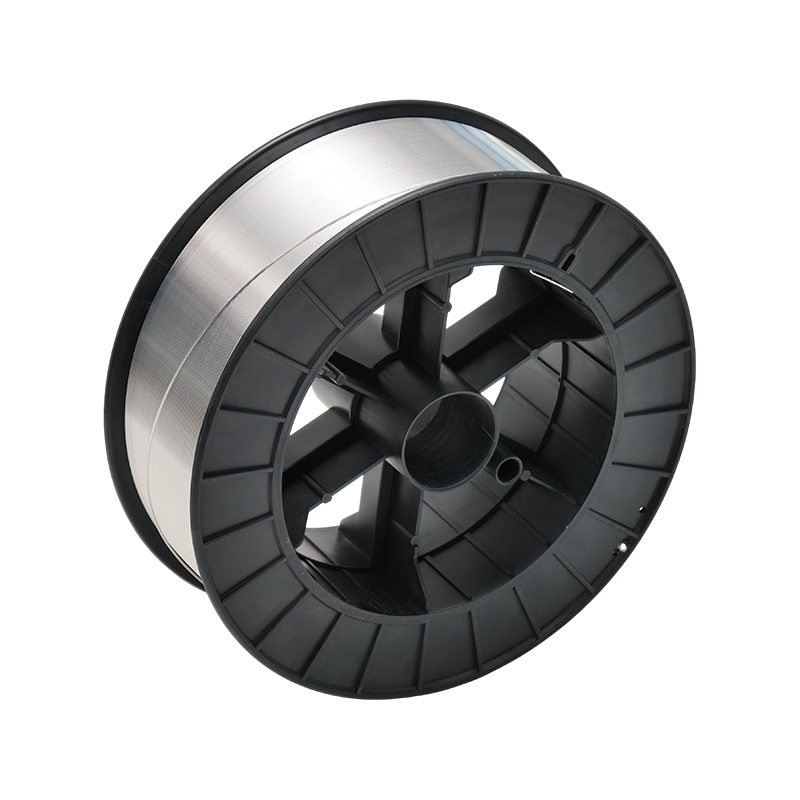 Drut MIG do spawania łukowego aluminium Specjalny drut MIG do spawania łukowego elektrodą topiącą argonem, odpowiedni do produkcji aluminium, gdzie wymagane jest czyste przygotowanie i równomierne podawanie materiału. Zobacz produkt →
Spawanie aluminium metodą TIG jest wolniejsze i bardziej ręczne, ale zapewnia operatorowi precyzyjną kontrolę nad temperaturą i kształtem ściegu. AC TIG jest szeroko stosowany, ponieważ prąd przemienny pomaga rozbić warstwę tlenku, jednocześnie zapewniając działanie czyszczące. Wybór wypełniacza nadal opiera się na tej samej logice: dopasuj metal podstawowy i potrzeby serwisowe, a następnie dostosuj technikę do grubości i projektu złącza.
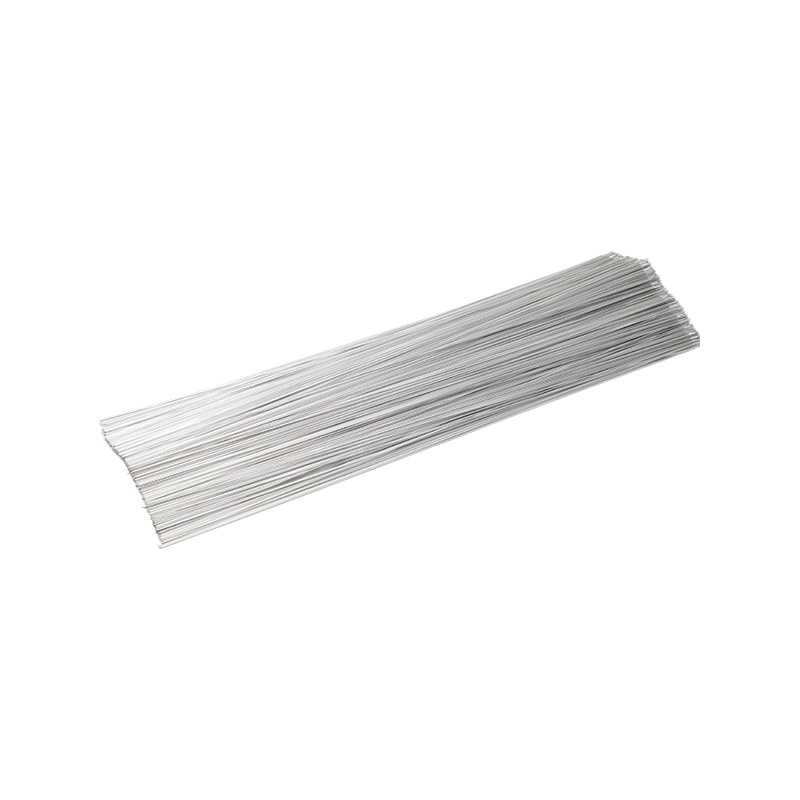 Drut TIG do spawania łukowego elektrodą nietopliwą Specjalny drut TIG do spawania łukiem argonowym elektrodą nietopliwą, przeznaczony do obróbki aluminium, gdzie ważna jest kontrola ciepła i czystość przed spawaniem. Zobacz produkt →
W obu procesach czystość nie jest drobnym szczegółem. Olej, wilgoć, płyn obróbkowy i ciężkie tlenki mogą zmienić dobry drut w kiepską spoinę. Szczotki ze stali nierdzewnej należy stosować wyłącznie do aluminium, a czyszczenie przed spawaniem powinno być na tyle spójne, aby operator nie musiał zgadywać z jednej części na drugą.
Gdzie aluminiowy drut spawalniczy działa
Drut spawalniczy ze stopu aluminium znajdziesz w nadwoziach samochodów ciężarowych, przyczepach, kadłubach i armaturach łodzi, zbiornikach ciśnieniowych, wymiennikach ciepła, elementach szyn, ramach architektonicznych, warsztatach naprawczych i ogólnej produkcji metali. Każde ustawienie przypisuje inną wagę wytrzymałości, odporności na korozję, wyglądowi lub produktywności.
Producentowi sprzętu morskiego może najbardziej zależeć na korozji i wytrzymałości. Warsztat może cenić wybaczającą kałużę i łatwą dostępność. Linia produkcyjna może dbać o konsystencję paszy, zmianę szpul i identyfikowalność partii. Dlatego ten sam gatunek wypełniacza może być doskonały w jednym kontekście i po prostu akceptowalny w innym.
Kontrole jakości, które oszczędzają przeróbek
Jakość drutu objawia się w niewielkim stopniu, zanim pojawi się w przypadku nieudanego spoiny. Szukaj stałej średnicy, czystej powierzchni, ciasnego nawinięcia szpuli, wyraźnego oznaczenia gatunku i opakowania chroniącego przed wilgocią. Kontrola przychodząca powinna obejmować podstawowe informacje: stan szpuli, powierzchnię drutu i identyfikację z zamówieniem.
W Jiangsu Hetuo Aluminium Wire produkujemy materiały spawalnicze z aluminium i stopów aluminium w Lianyungang w Chinach, stosując systemy jakości obejmujące ISO 9001 i IATF 16949. To doświadczenie wspiera kontrola jakości za naszym drutem spawalniczym od kontroli przychodzących materiałów po końcowe pakowanie. Dla kupujących praktyczną korzyścią jest mniej niespodzianek, gdy nowa partia dociera do celi spawalniczej.
Prosta lista kontrolna wyboru
- Przed wybraniem chemii wypełniacza należy zidentyfikować stop podstawowy i jego stan.
- Zdecyduj, czy priorytetem jest wytrzymałość, odporność na korozję, reakcja na anodowanie czy spawalność.
- Dopasuj wypełniacz do procesu: drut szpulowy do MIG, proste odcinki do TIG, jeśli jest to wymagane.
- Sprawdź grubość, konstrukcję złącza i pozycję spawania pod kątem zalecanej średnicy i zakresu prądu.
- Przed rozpoczęciem produkcji należy potwierdzić czystość powierzchni, opakowanie i identyfikację partii.
- Za każdym razem, gdy wprowadzana jest nowa partia lub gatunek, należy przeprowadzić spawanie próbne na złomie z tej samej rodziny stopów.
Ostateczna myśl
Drut spawalniczy ze stopu aluminium nagradza trochę przygotowania. Poznaj metal nieszlachetny, wybierz gatunek dostosowany do warunków pracy, utrzymuj drut w czystości i suchości oraz dostosuj proces do zadania, zamiast wymuszać jedno ustawienie dla każdej części. Takie podejście rzadko sprawia wrażenie dramatycznego, ale zazwyczaj to właśnie ono odróżnia ciągłe spawanie aluminium od całego dnia poprawek.