Wybór stopu wypełniacza: decyzja określająca jakość spoiny przed zajarzeniem łuku
Wybór odpowiedniego stopu wypełniacza do spawania aluminium nie jest sprawą drugorzędną – jest to podstawowa decyzja techniczna, która decyduje o odporności na pękanie, wytrzymałości złącza, odporności na korozję i możliwości anodowania po spawaniu. Wzajemne oddziaływanie składu metalu nieszlachetnego i składu wypełniacza określa, czy jeziorko spawalnicze twardnieje czysto, czy też rozwijają się w nim pęknięcia na gorąco oraz czy strefa wpływu ciepła zachowuje odpowiednie właściwości mechaniczne dla danego zastosowania. Dwie dominujące serie wypełniaczy — 4xxx (Al-Si) i 5xxx (Al-Mg) — pokrywają większość zastosowań konstrukcyjnych i przemysłowych, ale każdy z nich obsługuje inny zestaw kombinacji metali nieszlachetnych i warunków pracy.
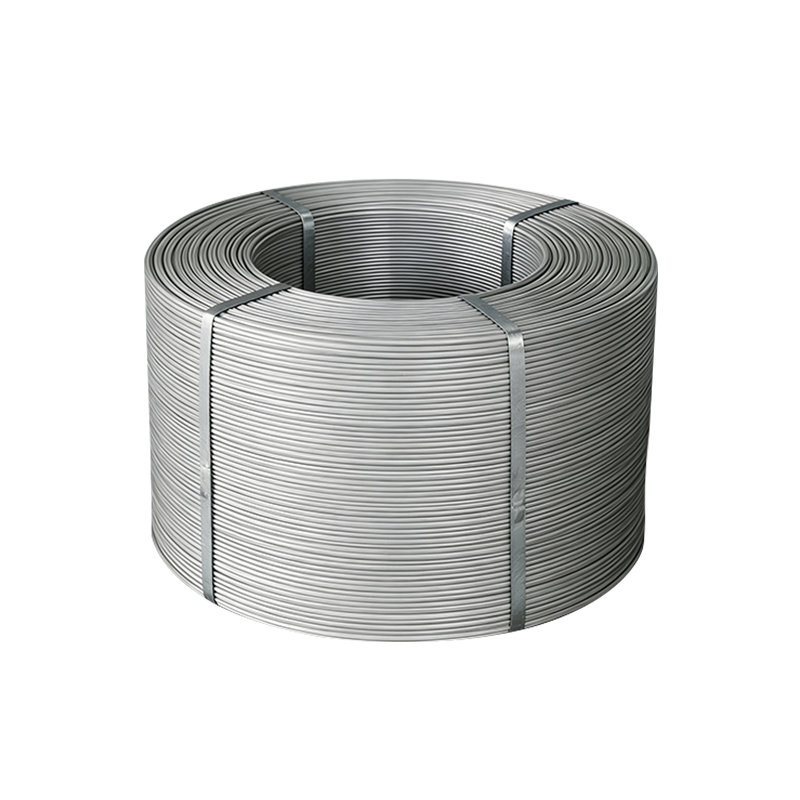
4043 (Al-4,5%Si) jest najczęściej stosowanym wypełniaczem ogólnego przeznaczenia , oferując doskonałą płynność, niską podatność na pękanie skurczowe i dobre doświadczenie operatora dzięki stabilnemu łukowi i zmniejszonej tendencji do odprysków. Jego niższa wytrzymałość w porównaniu z wypełniaczami 5xxx sprawia, że nie nadaje się do połączeń konstrukcyjnych w zastosowaniach pod dużym obciążeniem, a zawartość krzemu daje ciemnoszare anodowane wykończenie, co dyskwalifikuje go w pracach architektonicznych i dekoracyjnych. ER5356 (Al-5%Mg) zapewnia wyższą wytrzymałość na rozciąganie (do 290 MPa w stanie po spawaniu), lepsze dopasowanie kolorów po anodowaniu i lepszą wydajność w środowiskach słonowodnych, co czyni go standardowym wyborem do produkcji statków, zbiorników ciśnieniowych i zespołów konstrukcyjnych. Dopasowanie materiały spawalnicze z aluminium i stopów aluminium do konkretnego systemu stopów bazowych – zamiast domyślnego jednego wypełniacza – jest punktem wyjścia solidnej inżynierii spawania aluminium.
Czystość i przechowywanie drutu: zmienne najbardziej odpowiedzialne za porowatość spoiny
Porowatość jest najczęstszą wadą jakości spawania aluminium MIG i TIG, a większość przypadków porowatości polowej ma swoje podłoże w zanieczyszczeniu wodorem, a nie w technice. Warstwa tlenku aluminium jest higroskopijna: pochłania wilgoć z powietrza, która dysocjuje w jeziorku spawalniczym, uwalniając wodór, który podczas krzepnięcia przekracza granicę rozpuszczalności metalu w stanie stałym i zostaje uwięziony w postaci pustych przestrzeni. Powierzchnia drutu elektrodowego jest jedną z głównych dróg wprowadzania wodoru. Drut wyprodukowany bez odpowiedniej kontroli czystości powierzchni — pozostałości smaru ciągnącego, nagromadzenie tlenków w wyniku niewłaściwego przechowywania lub absorpcja wilgoci podczas transportu — dostarcza wodór bezpośrednio do strefy łuku, niezależnie od jakości przygotowania metalu nieszlachetnego.
Prawidłowy protokół przechowywania aluminiowego drutu spawalniczego wymaga szczelnego opakowania odpornego na wilgoć, utrzymywanego w stabilnej temperaturze, aby zapobiec cyklom kondensacji. Drut, który został otwarty i pozostawiony odsłonięty w wilgotnym środowisku warsztatowym, powinien zostać wysuszony w piekarniku w temperaturze 70–80°C przez 1–2 godziny przed użyciem – krok rutynowo pomijany w środowiskach produkcyjnych i rutynowo odpowiedzialny za niewyjaśnione skoki porowatości. Po stronie produkcyjnej czystość powierzchni kontrolowana jest poprzez dobór smaru do ciągnienia (preferowane są smary syntetyczne, które ulatniają się w warunkach łuku w porównaniu z alternatywami na bazie oleju mineralnego), przebiegi czyszczenia po ciągnieniu i hermetyczne opakowanie w atmosferze obojętnej lub ze środkiem osuszającym. Jiangsu Hetuo Aluminium Wire stosuje kontrolę czystości powierzchni na poziomie produkcji, zmniejszając obciążenie wodorem, z którym spawacz musi sobie poradzić w hali produkcyjnej.
Zgodność procesu: Dopasowanie średnicy i hartowania drutu do metody spawania
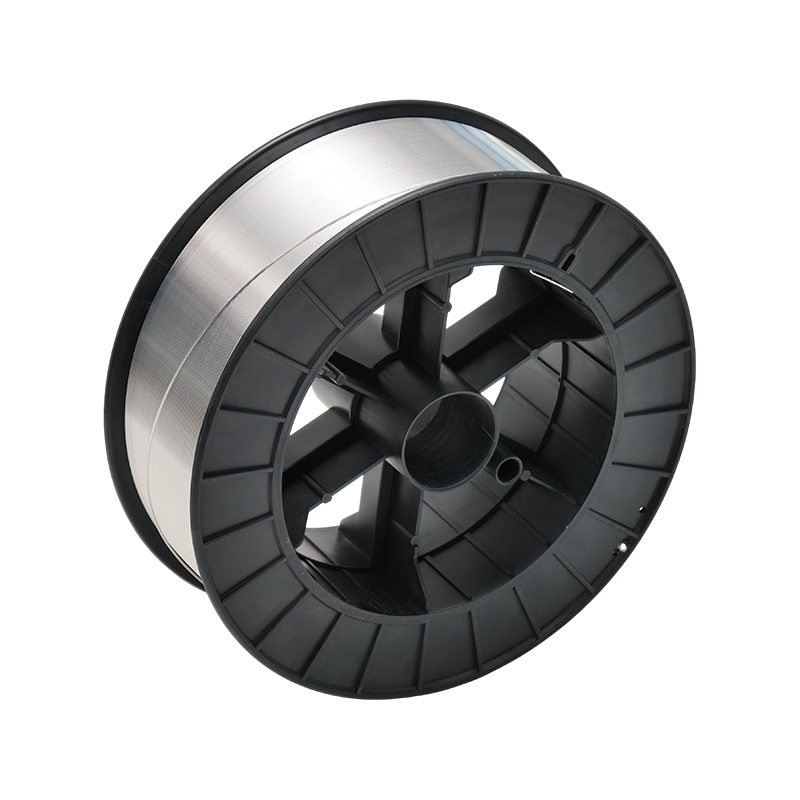
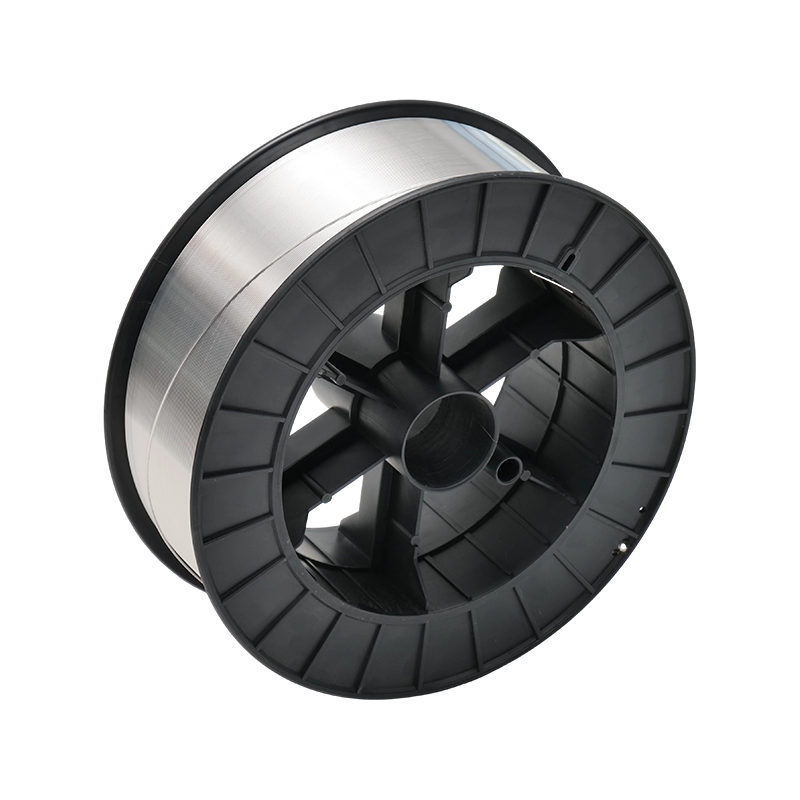
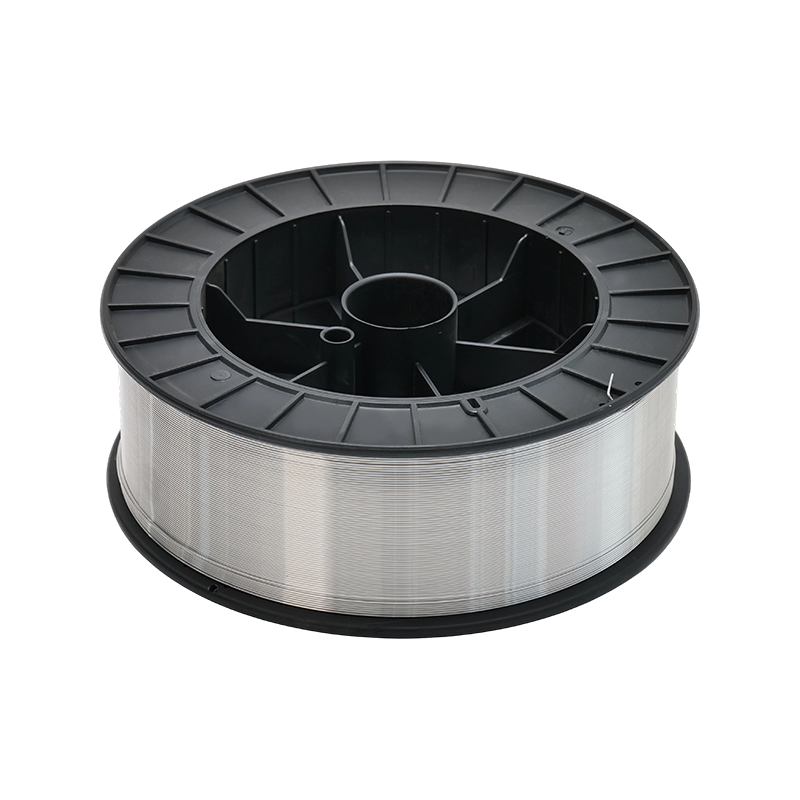
Aluminiowy drut spawalniczy jest produkowany w różnych średnicach i stanach, a właściwa specyfikacja zależy od procesu spawania, systemu podawania drutu i geometrii złącza. W przypadku spawania GMAW (spawanie MIG) najpopularniejszy zakres średnic wynosi 0,8–1,6 mm, przy czym 1,0 mm i 1,2 mm pokrywają większość prac blacharskich i średnioprofilowych. Drut aluminiowy jest znacznie bardziej miękki niż drut stalowy o równoważnej średnicy, co stwarza wyzwania związane z podawaniem: standardowe rolki napędowe i prowadnice zoptymalizowane pod kątem stali powodują deformację drutu, powstawanie gniazd dla ptaków lub nierównomierne podawanie. Rolki napędowe z rowkiem w kształcie litery U lub radełkowane, przewody pokryte teflonem i systemy palników typu push-pull to standardowe rozwiązania techniczne w zakresie właściwości podawania aluminium, a stan drutu (zazwyczaj H, hartowany przez zgniot) wpływa na łatwość podawania, zapewniając wystarczającą wytrzymałość kolumny, aby oprzeć się wyboczeniu wykładziny.
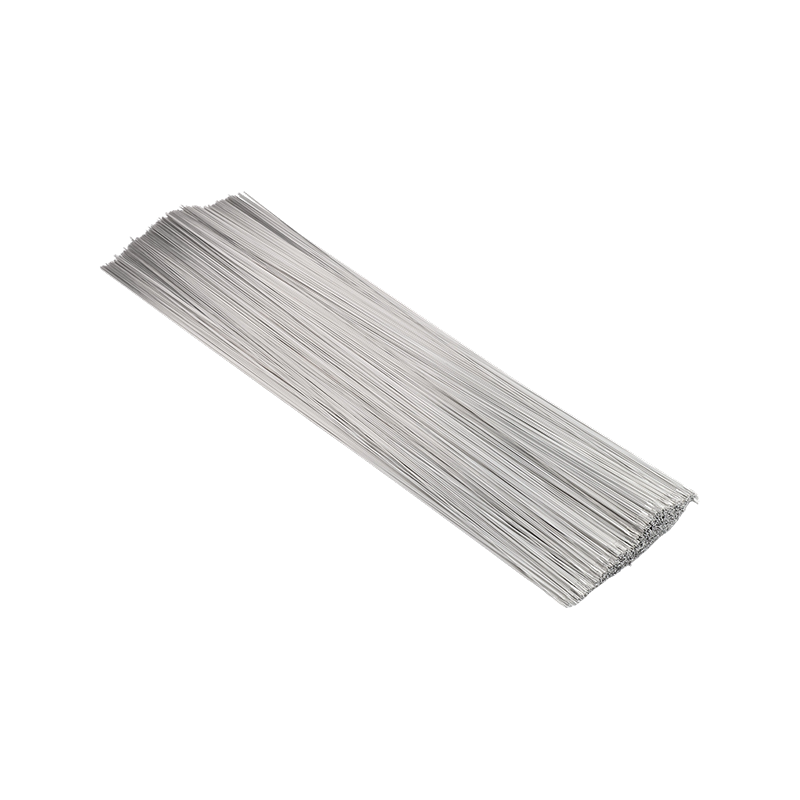
W przypadku spawania metodą TIG (TIG) drut jest używany jako pręt wypełniający podawany ręcznie, a nie mechanicznie, a odpowiednie parametry zależą od dopasowania średnicy do geometrii złącza i stanu powierzchni. Pręt wypełniający TIG do aluminium jest zwykle dostarczany w prostych odcinkach (standardowo 1 metr), a nie na szpuli, a stan utlenienia powierzchni jest bardziej krytyczny, ponieważ ręka spawacza wprowadza pręt bezpośrednio do osłony gazu osłonowego. Orbitalne i zautomatyzowane systemy TIG do rur i rurociągów mogą wykorzystywać drut szpulowy z mechanicznym podawaniem zimnego drutu; w tych konfiguracjach często określa się tolerancje średnicy drutu mniejsze niż standardowe ± 0,01 mm, aby zapewnić spójne pozycjonowanie drutu do złącza i stabilną geometrię ściegu w długich, zautomatyzowanych seriach.
| Stop wypełniający | Kompatybilne stopy podstawowe | Wytrzymałość po spawaniu (MPa) | Kluczowa charakterystyka |
| ER4043 | 6xxx, 3xxx, stopy odlewnicze | ~186 | Doskonała płynność, niska wrażliwość na pękanie, ogólnego przeznaczenia |
| ER5356 | 5xxx, 6xxx | ~290 | Większa wytrzymałość, możliwość anodowania, klasa morska |
| ER4047 | 6xxx, zastosowania do lutowania twardego | ~140 | Wysoka zawartość Si, wąski zakres krzepnięcia, minimalne odkształcenia |
| ER5183 | Stopy konstrukcyjne 5xxx | ~290 | Wypełniacz 5xxx o najwyższej wytrzymałości, do stosowania w zbiornikach kriogenicznych i ciśnieniowych |
Typowe stopy wypełniaczy aluminiowych: kompatybilność z metalami nieszlachetnymi, właściwości mechaniczne i podstawowe cechy zastosowania.
Wymagania certyfikacyjne i identyfikowalność w łańcuchach dostaw materiałów spawalniczych
Materiały dodatkowe do spawania stosowane w certyfikowanych procesach produkcyjnych — zbiorniki ciśnieniowe (ASME sekcja IX), prace konstrukcyjne (AWS D1.2), zespoły lotnicze (AWS D17.1) lub konstrukcje nadwozi samochodowych — muszą być dostarczane wraz z raportami z testów materiałowych (MTR), które potwierdzają skład chemiczny i właściwości mechaniczne zgodnie z obowiązującą normą AWS A5.10 lub równoważną. Nie są to dokumenty opcjonalne: są to zapisy identyfikowalności, które łączą materiał eksploatacyjny z procedurą spawania kwalifikacyjnego, a ich brak może skutkować wykryciem niezgodności podczas zewnętrznej kontroli spoiny lub audytów u źródła klienta.
Oprócz standardowej dokumentacji MTR łańcuchy dostaw w branży motoryzacyjnej i lotniczej nakładają dodatkowe wymagania. Dostawcy posiadający certyfikat IATF 16949 muszą utrzymywać identyfikowalność na poziomie partii, dostarczać dane SPC dotyczące krytycznych wymiarów (średnica, owalność) i wspierać składanie PPAP raportami z pomiarów wymiarowych i wskaźnikami zdolności procesu. W przypadku producentów kwalifikujących nowego dostawcę materiałów eksploatacyjnych do specyfikacji kontrolowanej procedury spawania (WPS) praktycznym wymogiem jest wykonanie spoiny kwalifikacyjnej przy użyciu nowej partii materiałów eksploatacyjnych wraz z testami mechanicznymi (rozciąganie, zginanie, czasami udarność) potwierdzającymi utrzymanie parametrów procedury. Jako producent posiadający certyfikaty ISO 9001 i IATF 16949, Jiangsu Hetuo Aluminium Wire wspiera ten proces kwalifikacji za pomocą pełnej dokumentacji umożliwiającej śledzenie partii, umożliwiając producentom włączenie nowych dostaw materiałów eksploatacyjnych do kontrolowanych procedur bez zakłócania istniejących zapisów kwalifikacji spoin.