Jako pionier innowacji w dziedzinie materiałów ze stopów aluminium w Chinach, Jiangsu Hetuo Aluminum Wire od momentu założenia w 2019 roku kieruje się potrzebami klientów i dąży do ich zadowolenia. Firma zbudowała inteligentny system produkcyjny obejmujący cały łańcuch przemysłowy, w tym drut aluminiowy o wysokiej czystości, drut ze stopu aluminium o wysokiej wytrzymałości oraz materiały spawalnicze z aluminium i stopów aluminium. Siedziba firmy znajduje się w Guannan Economic Development Zone w Lianyungang, w doskonałej lokalizacji i z dogodnym transportem. Biznesowe koło szybkiej kolei obejmuje promień 3 kilometrów. Jako Chiny Fabryka prętów aluminiowych oraz Producenci miękkiego drutu aluminiowego, firma wykorzystuje atut lokalizacji Lianyungang National New Materials Industry Base, aby zbudować system logistyczny „1-godzinnego koła zagranicznego”. Wszystkie nasze produkty spełniają międzynarodowe standardy jakości, a nasza mapa eksportu obejmuje wiele zagranicznych rynków wysokiej klasy.
Obecnie fabryka firmy zajmuje powierzchnię 40000 metrów kwadratowych i zatrudnia 60 pracowników, w tym 30 profesjonalnych menedżerów i techników. Aby zapewnić zadowolenie klientów, wprowadziliśmy zaawansowany sprzęt i udogodnienia oraz rygorystycznie wdrażamy środki kontroli jakości na każdym etapie procesu produkcyjnego. Ponadto nasz system jakości ISO-9001 oraz system zarządzania jakością IATF 16949 zostały profesjonalnie certyfikowane.
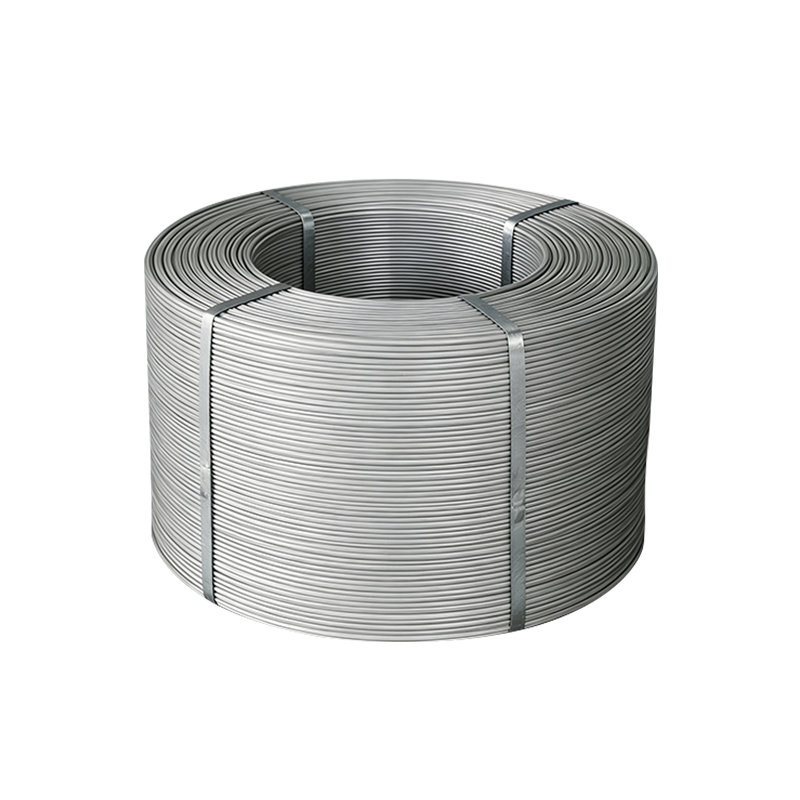
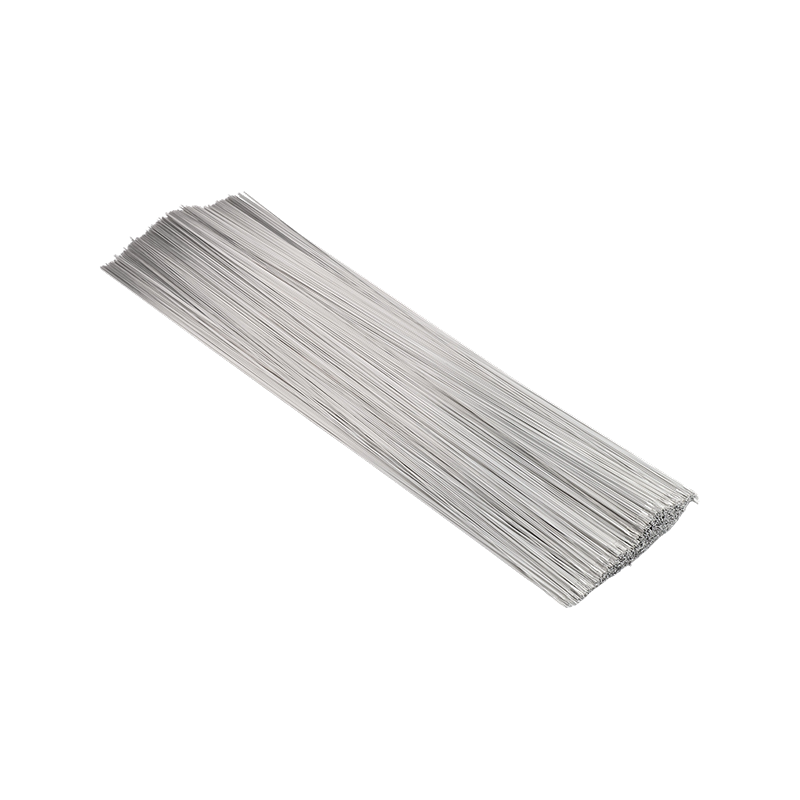
Drut aluminiowy w stanie po ciągnieniu przenosi znaczne naprężenia szczątkowe i podwyższoną gęstość przemieszczeń — bezpośredni wynik pracy na zimno akumulowanej w wyniku kolejnych redukcji matrycy. Ten stan utwardzenia zwiększa wytrzymałość na rozciąganie, ale zmniejsza wydłużenie i odkształcalność do zakresu, który jest niezgodny z wieloma dalszymi procesami: uzwojeniem cewki o drobnym skoku, zginaniem o małym promieniu, zaciskaniem końcówek złącza lub innymi zastosowaniami, w których drut musi odpowiadać geometrii bez pękania. Wyżarzanie odwraca ten stan poprzez kontrolowany cykl termiczny, który umożliwia anihilację dyslokacji i rekrystalizację ziaren w jednoosiową mikrostrukturę o niskim stopniu defektów. Rezultatem jest miękki drut aluminiowy o wartościach wydłużenia zwykle przekraczających 20–25%, wytrzymałości na rozciąganie obniżonej do zakresu 55–95 MPa w zależności od czystości i powierzchni umożliwiającej operacje formowania bez inicjacji mikropęknięć.
Krytycznymi zmiennymi procesu są czas, temperatura i atmosfera. Wyżarzanie niedostateczne pozostawia częściowo odzyskaną mikrostrukturę o nierównych właściwościach mechanicznych na całej długości cewki — problem ten pojawia się dopiero podczas dalszej obróbki, gdy jedna sekcja drutu zachowuje się inaczej od drugiej. Nadmierne wyżarzanie powoduje nadmierny wzrost ziaren, co zmniejsza odporność zmęczeniową i może powodować powstawanie tekstury powierzchni przypominającej skórkę pomarańczy widoczną po formowaniu. Piece z kontrolowaną atmosferą zapobiegają ponownemu utlenieniu powierzchni podczas cyklu termicznego, zachowując jakość powierzchni drutu do późniejszych operacji klejenia, lutowania lub powlekania. W przypadku gatunków o wysokiej czystości okna temperatur wyżarzania są węższe, ponieważ brak atomów substancji rozpuszczonej, które ustalają granice ziaren, oznacza, że wzrost ziaren przyspiesza szybciej powyżej progu rekrystalizacji.
Jakość drutu jest zasadniczo ograniczona jakością pręta — defekty wprowadzone na etapie odlewania i walcowania rozprzestrzeniają się w każdym kolejnym przejściu ciągnienia i nie można ich usunąć w dalszej obróbce. Pręt aluminiowy wytwarzany w procesie ciągłego odlewania i walcowania (CCR) — standard branżowy dla walcówki do zastosowań elektrycznych i walcówki ogólnego przeznaczenia — pozwala uzyskać drobną, jednolitą strukturę ziaren i stały skład chemiczny dzięki szybkiemu krzepnięciu, po którym następuje natychmiastowa redukcja na gorąco. Kluczowymi parametrami jakościowymi są: jednorodność składu chemicznego (unikanie stref segregacji, w których stężenie pierwiastków stopowych odbiega od nominalnego), zawartość wtrąceń (warstwy tlenków i cząstki niemetaliczne, które działają jako miejsca inicjacji pęknięć w ciągnionym drucie) oraz stan powierzchni (pęknięcia, zakładki lub walcowany tlenek, który tworzy szwy w gotowym drucie).
Średnica pręta — zazwyczaj 9,5 mm lub 12 mm w przypadku surowca do ciągnienia drutu — określa całkowity współczynnik redukcji dostępny, zanim drut osiągnie docelową średnicę. Wyższa całkowita redukcja zapewnia drobniejszą strukturę ziaren i wyższą wytrzymałość po ciągnieniu, ale wymaga także większej liczby pośrednich etapów wyżarzania w celu utrzymania plastyczności. W przypadku producentów ciągnących drobne średnice poniżej 0,5 mm czystość pręta staje się szczególnie krytyczna: nieistotne wtrącenie w drucie o średnicy 2 mm spowoduje przerwanie drutu o średnicy 0,1 mm, zakłócając produkcję i wprowadzając nieciągłości długości do gotowej cewki. Pionowo zintegrowani producenci, którzy odlewają i zwijają własne pręty, mogą wdrożyć protokoły kontroli składu chemicznego i inspekcji u źródła, zamiast akceptować napływające zmiany w prętach jako niekontrolowany wkład. Inteligentny system produkcyjny Jiangsu Hetuo Aluminium Wire obejmujący cały łańcuch branżowy dokładnie odzwierciedla tę logikę – zarządzanie jakością od najwcześniejszego etapu produkcji, zamiast próbować kompensować zmienność na etapie początkowym w późniejszym czasie.
Specyfikacja Drut aluminiowy wykonany w 99,9% z czystego aluminium (klasa 3N) w porównaniu ze standardowym aluminium elektrycznym 1350 (minimum 99,5%) jest uzasadnione konkretnym zestawem wymagań aplikacyjnych, a nie ogólną preferencją dla wyższej czystości. Mierzalne różnice na progu 3N obejmują zmniejszenie oporności elektrycznej o około 3–5% w porównaniu do 1350-H19, lepszą ciągliwość w niskich temperaturach odpowiednią do pracy kriogenicznej oraz bardziej przewidywalną reakcję rekrystalizacji podczas wyżarzania – szczególnie cenną w procesach, w których wymagane są wąskie tolerancje właściwości mechanicznych przy dużych seriach produkcyjnych.
Uzwojenie transformatorów i reaktorów stanowi jeden z najbardziej stałych segmentów popytu na drut 3N. W wysokosprawnych transformatorach dystrybucyjnych ukierunkowanych na straty w klasie sprawności IEC marginalna poprawa przewodności w porównaniu z przewodem 3N w porównaniu z przewodem 1350 przekłada się na mierzalną redukcję strat bez obciążenia – znaczącą, gdy pomnoży się ją przez dziesiątki tysięcy zainstalowanych jednostek pracujących nieprzerwanie przez 30-letni okres użytkowania. W zastosowaniach cienkich drutów w mikroelektronice i produkcji czujników, Czystość 3N zapewnia stabilną, dobrze scharakteryzowaną linię bazową pod względem przyczepności i rezystancji styków, których materiał klasy 1350 nie może zagwarantować ze względu na dozwolony zakres zanieczyszczeń Fe i Si. Zastosowania powlekania natryskowego cieplnego również faworyzują drut 3N ze względu na jego stałe powstawanie tlenków, które wpływają na przyczepność powłoki i porowatość w sposób zmienny w zależności od zawartości zanieczyszczeń. W praktyce progiem decyzyjnym jest to, czy specyfikacja wydajności aplikacji może zostać spełniona do 1350, czy też wymaga ściślejszej kontroli elektrycznej, mechanicznej lub chemii powierzchni, jaką zapewnia 3N.
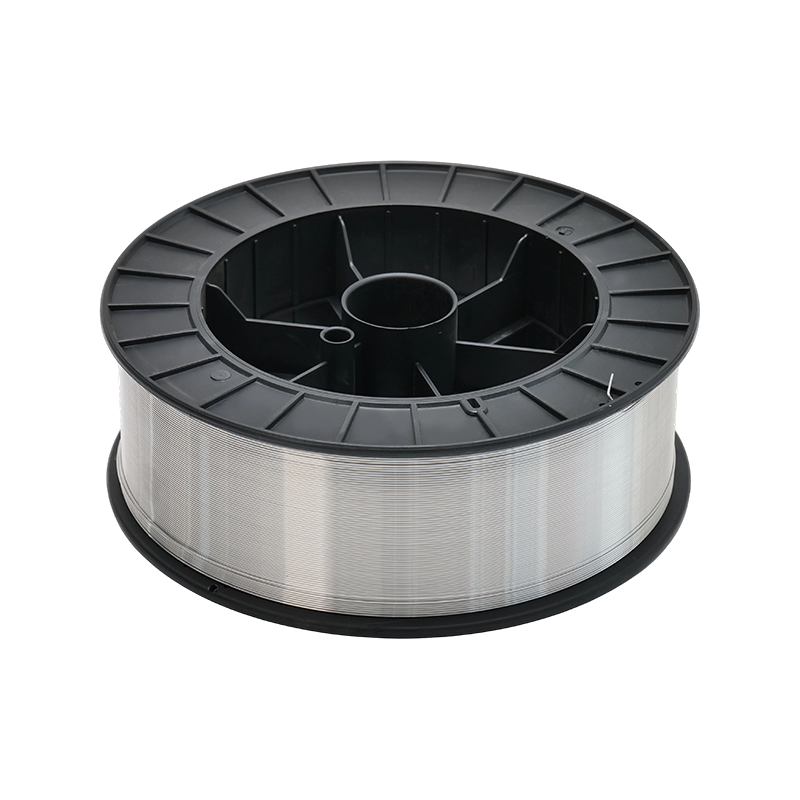
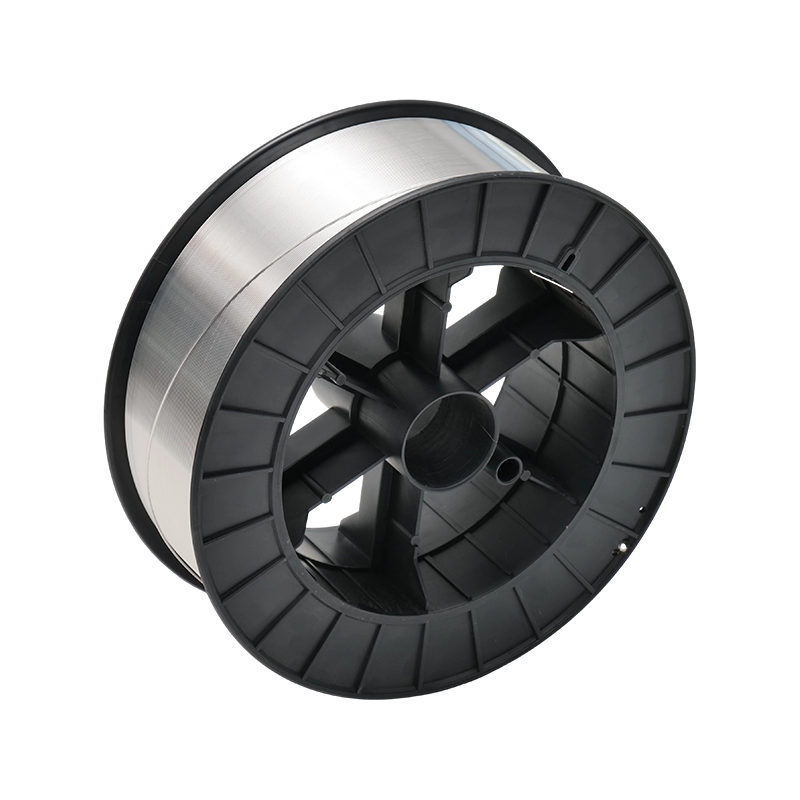
Drut spełniający wszystkie specyfikacje chemiczne i mechaniczne może nadal powodować zakłócenia w produkcji, jeśli geometria opakowania jest niezgodna ze sprzętem do podawania drutu kupującego. Wymiary szpuli — średnica kołnierza, średnica lufy, szerokość trawersu i średnica rdzenia — muszą pasować do uchwytu szpuli i geometrii prowadnicy. Niedopasowanie średnicy rdzenia wynoszące nawet kilka milimetrów może uniemożliwić prawidłowe osadzenie szpuli, powodując drgania, które przekładają się na zmiany naprężenia i ostatecznie nierównomierne podawanie drutu. W przypadku sprzętu do automatycznego nawijania, klejenia i spawania akceptowalna tolerancja geometrii szpuli jest często węższa niż sama specyfikacja wymiarowa drutu, a dostawcy, którzy traktują opakowanie po namyśle, stwarzają problemy integracyjne, które zespoły inżynierów swoich klientów muszą rozwiązać podczas instalacji.
Masa i długość kręgów ma znaczenie przy planowaniu produkcji i zarządzaniu zapasami. Kupujący prowadzący działalność w zakresie ciągłego nawijania musi dokładnie przewidzieć częstotliwość przełączeń; cewki o zmiennym ciężarze wypełnienia wprowadzają niepewność harmonogramu. Opakowanie chroniące przed wilgocią jest standardem w przypadku przechowywania drutu aluminiowego, ale integralność uszczelnienia tego opakowania — w szczególności odporność uszczelki na wibracje podczas transportu i zmiany temperatury — decyduje o tym, czy drut dotrze w takim samym stanie, w jakim opuścił fabrykę. Infrastruktura logistyczna Jiangsu Hetuo Aluminium Wire, zbudowana wokół godzinnego kręgu wysyłki zagranicznej z Krajowej Bazy Przemysłu Nowych Materiałów Lianyungang, skraca czas transportu i zmniejsza skumulowane narażenie środowiska, przed którym musi chronić opakowanie. W przypadku nabywców międzynarodowych krótsze, bardziej bezpośrednie łańcuchy dostaw skracają nie tylko czas realizacji zamówienia, ale także zdarzenia związane z obsługą — konsolidację, przeładunek, wstrzymania celne — gdzie najbardziej zagrożona jest integralność opakowania.

Dyrektor generalny ( Kaihao Wang ) : +86-18961612067 / [email protected]
Zastępca dyrektora generalnego ( Zhilong Shuang ) : +86-13908684596 / [email protected]
Kierownik sprzedaży zagranicznej ( Chenxu Zha ) : +86-15961627690 / [email protected]
Kierownik sprzedaży krajowej ( Shengjing Jin) : +86-13485055650 / [email protected]

Park Małych i Średnich Przedsiębiorstw, Strefa Rozwoju Gospodarczego, hrabstwo Guannan, miasto Lianyungang, prowincja Jiangsu, Chiny
Specjalizujemy się w wysokiej jakości prętach ze stopu aluminium, drutach spawalniczych i profilach precyzyjnych
Prawa autorskie© 2026Jiangsu Hetuo Aluminum Wire Co., Ltd.
 Sprzedaż hurtowa Producenci drutu aluminiowego o wysokiej czystości